Nella produzione elettronica, una saldatura apparentemente corretta non è necessariamente sinonimo di un processo affidabile. Per chi gestisce qualità e industrializzazione, infatti, non conta soltanto verificare che il giunto superi l'ispezione a fine linea. Il vero obiettivo è ottenere un risultato stabile e ripetibile, lotto dopo lotto, mantenendo sotto controllo le variabili che possono influenzare la qualità dell'assemblato.
È in questo contesto che il Nitrogen Soldering, ovvero la saldatura in atmosfera di azoto, può assumere un ruolo importante nei processi EMS e PTH.
Riducendo la presenza di ossigeno durante le fasi di preriscaldo e saldatura (ad onda o selettiva), l'atmosfera inerte limita la formazione di nuovi ossidi sulle leghe fuse, sui reofori dei componenti e sui pozzetti del PCB. In determinate condizioni questo favorisce la risalita capillare nel foro metallizzato, aumenta la stabilità del processo e riduce drasticamente la formazione di scorie (dross).
L'azoto, però, non è una garanzia di qualità in sé. Il risultato dipende dall'integrazione tra atmosfera, materiali, flussaggio, profilo termico, ispezione, test e tracciabilità.
Che cos'è il Nitrogen Soldering nella tecnologia PTH
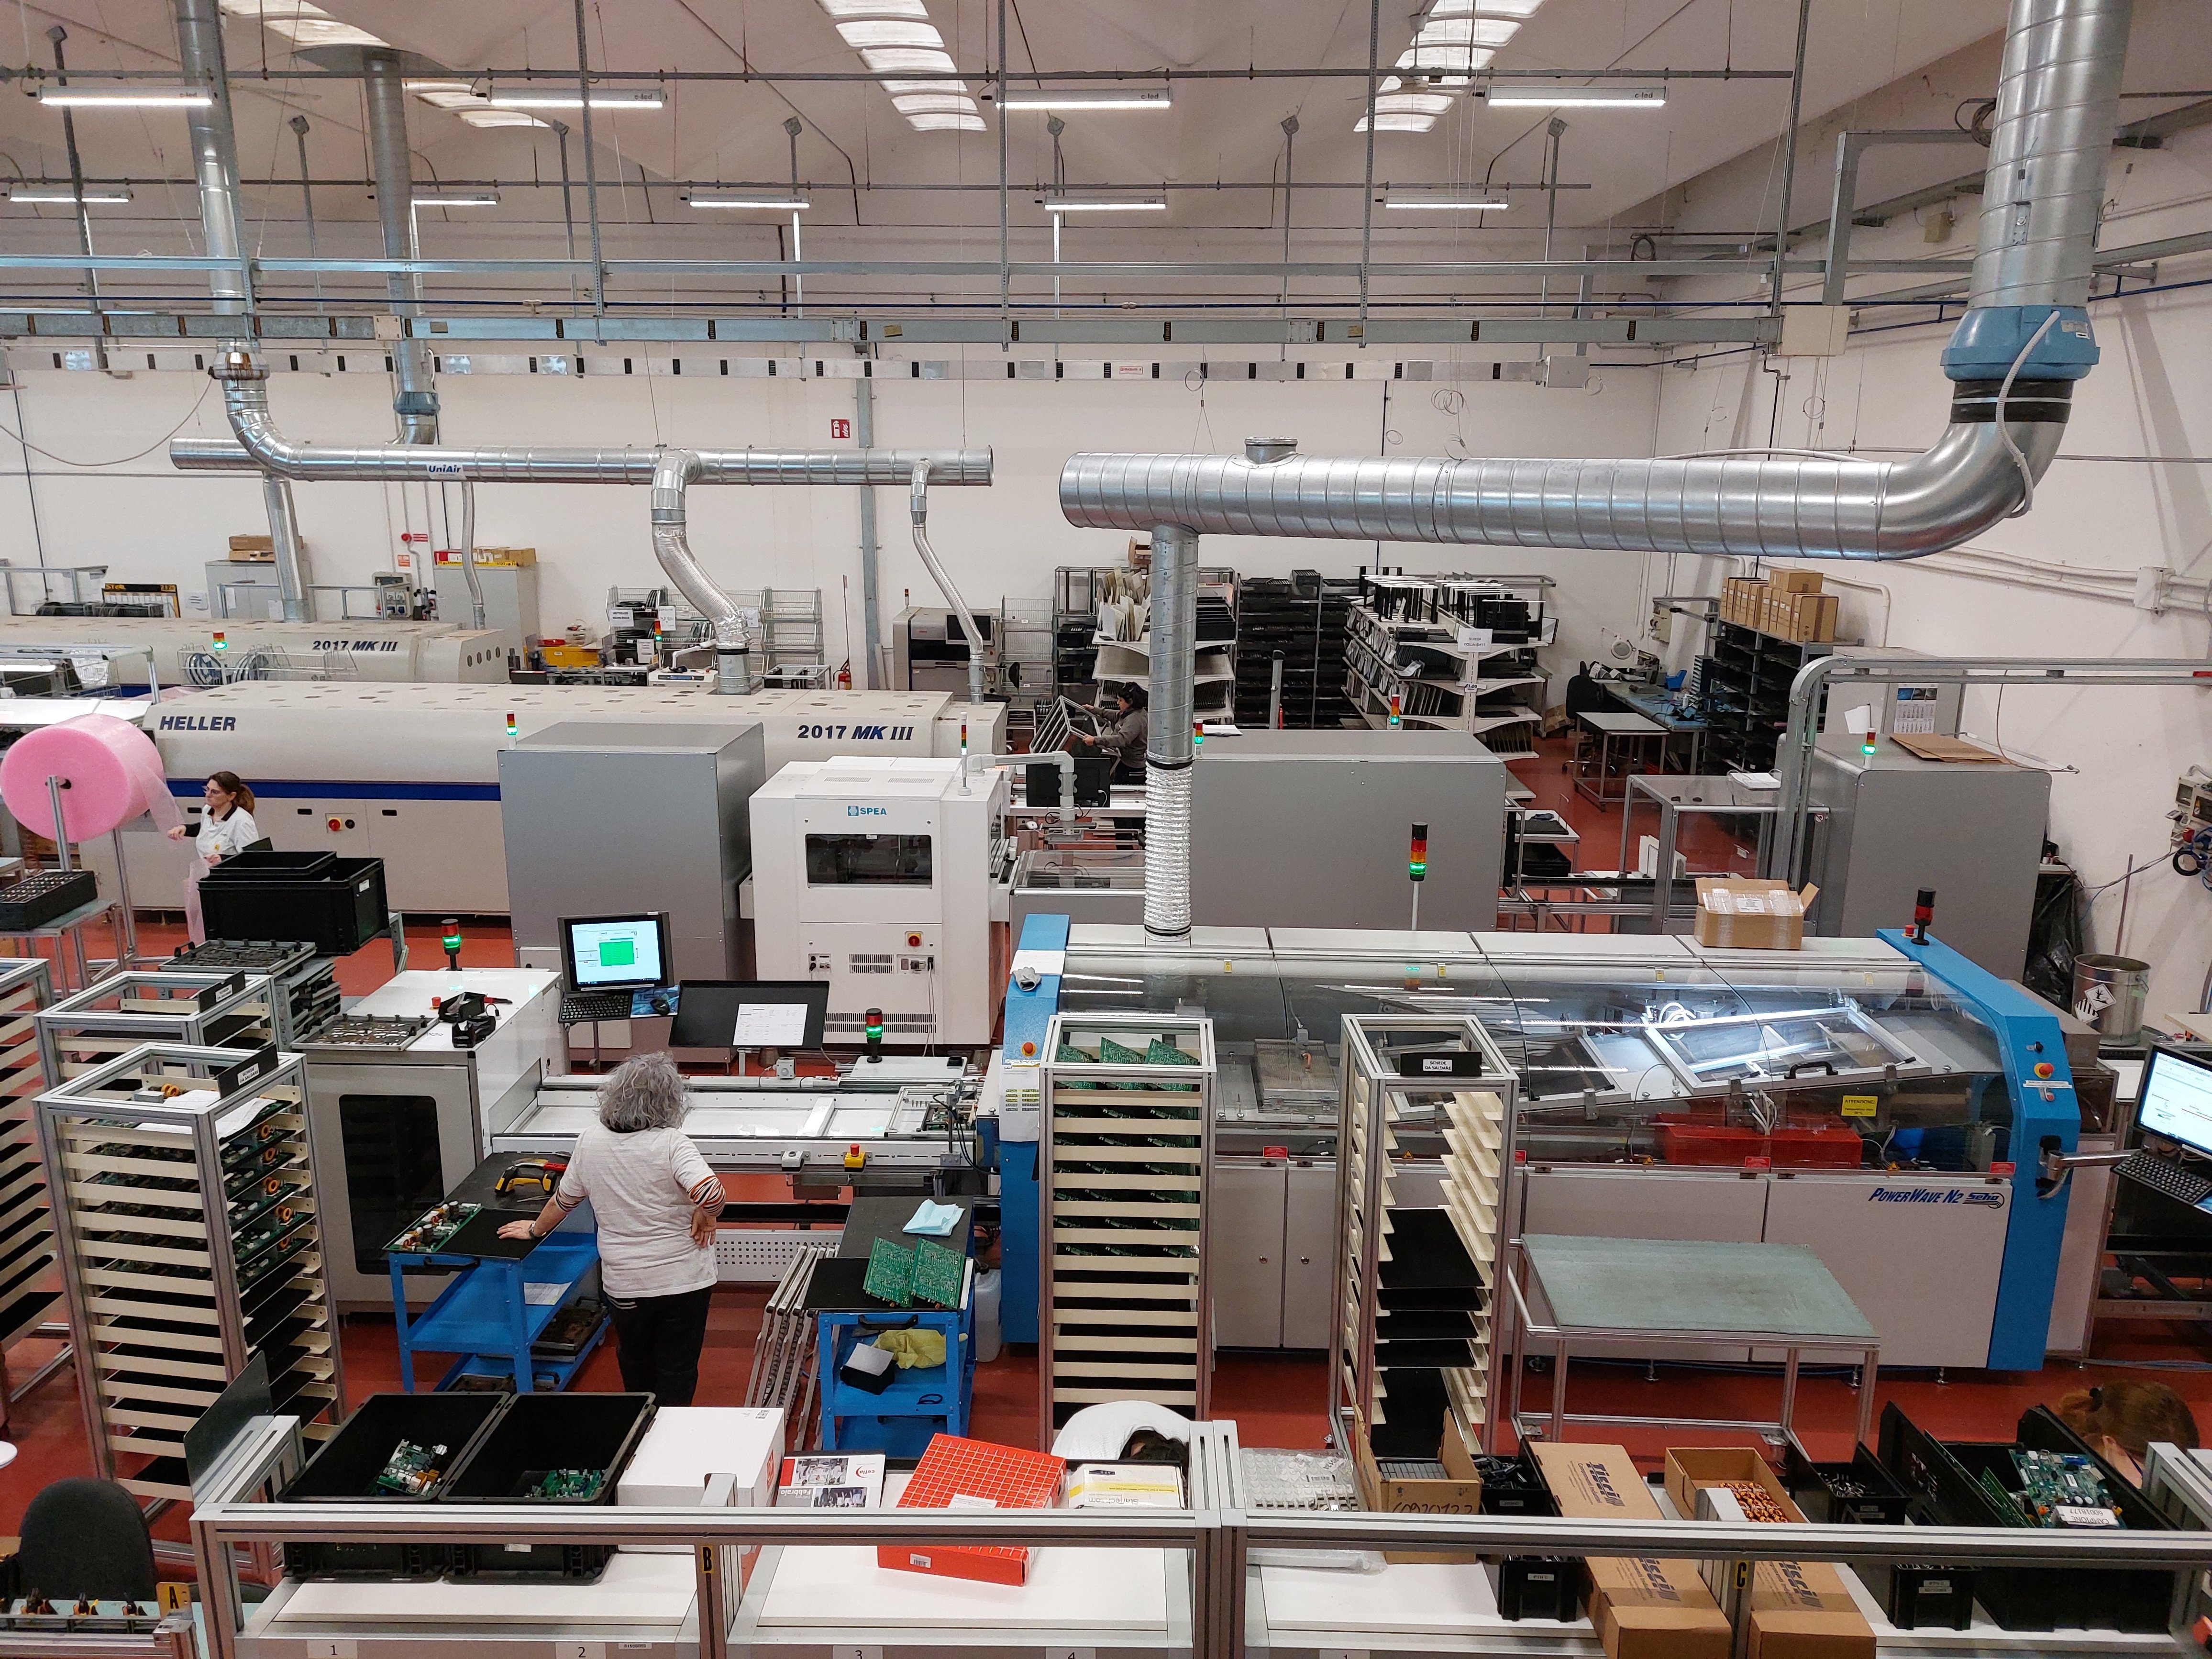
Nei processi PTH di saldatura ad onda o selettiva, la scheda attraversa una fase di preriscaldo per attivare il flussante prima che i reofori entrino in contatto con il bagno di lega fusa. In presenza di aria, l'ossigeno reagisce rapidamente con la lega ad alta temperatura e con le finiture del PCB, creando scorie e ossidi che ostacolano il riempimento del foro metallizzato.
Il Nitrogen Soldering PTH consiste nel flussare ed esporre la scheda a un'atmosfera a ridotto contenuto di ossigeno mediante l'uso di tunnel inertizzati (per l'onda) .
Nei processi industriali PTH è possibile lavorare con concentrazioni residue di ossigeno inferiori a circa 500-1.000 ppm, ma la concentrazione appropriata dipende da diversi fattori:
-
Tipologia e massa termica dei componenti PTH (connettori, trasformatori, elettrolitici);
-
Tipologia di flussante (No-Clean, a base acqua o solvente);
-
Finitura superficiale del PCB (HASL, ENIG, Immersion Tin/Silver);
-
Profilo termico di preriscaldo e temperatura del bagno di saldatura;
-
Geometria dei fori passanti e del layout del circuito;
-
Requisiti specifici di risalita capillare del giunto.
Ridurre l'ossigeno non significa quindi ottenere automaticamente una qualità superiore: la configurazione deve essere qualificata in funzione della specifica scheda.
Ridurre l'ossidazione per favorire la bagnabilità e la risalita capillare
Uno dei principali vantaggi della saldatura PTH in azoto riguarda il wetting e la penetrazione verticale (hole fill). Superfici meno soggette a ossidazione permettono alla lega fusa di bagnare meglio i reofori e salire agevolmente all'interno dei fori metallizzati, garantendo:
-
Giunti con risalita capillare completa (superiore al 75-100% secondo IPC);
-
Minore formazione di cortocircuiti (bridging) tra pin a passo stretto;
-
Riduzione delle scorie (dross) sulla superficie del bagno di saldatura;
-
Riduzione dell'effetto "palline di saldatura" (solder balls);
-
Una finestra di processo più robusta, anche su schede ad alta massa termica.
Il beneficio diventa strategico quando si lavora su multilayer con piani di rame interni spessi o con flussanti no-clean poco aggressivi.
Nitrogen Soldering e riduzione dei difetti nei giunti PTH
Oltre a migliorare il riempimento dei fori, l'azoto riduce l'usura del bagno e la presenza di inclusioni di scoria nei giunti PTH. Riducendo la tensione superficiale della lega, si facilita il distacco dell'onda dal pin, minimizzando i difetti tipici come i solder spikes o i ponti di stagno.
Sul risultato continuano tuttavia a incidere fattori come:
-
Dosaggio e deposizione del flussante (spray fluxer o dropjet);
-
Preheating (garantire l'evaporazione dei solventi senza disattivare il flussante);
-
Temperatura e tempo di contatto della lega fusa;
-
Progettazione dei thermal relief sulle piazzole PTH.
L'azoto deve quindi essere considerato una leva di ottimizzazione della saldatura ad onda o selettiva, non una soluzione a errori di progettazione o flussaggio.
Il vero obiettivo è la ripetibilità del processo
Un'atmosfera controllata permette di estendere la process window e ridurre la sensibilità del processo a variazioni marginali nei componenti passanti e sulle schede.
Per trasformare questo vantaggio in qualità misurabile è necessario monitorare parametri specifici:
-
Concentrazione residua di ossigeno nella zona dell'onda;
-
Pressione e portata del flusso d'azoto;
-
Profilo termico del PCB e temperatura del bagno stagno;
-
Livello e pulizia della lega nel pozzetto;
-
Quantità e distribuzione del flussante erogato;
-
Esito delle ispezioni visive o AXI (ispezione a raggi X per il riempimento dei fori);
-
First Pass Yield.
La domanda da porsi al partner EMS non è soltanto: "Utilizzate l'azoto sulla linea di saldatura ad onda/selettiva?", ma piuttosto: "Come qualificate e monitorate la risalita capillare e i parametri della linea PTH?"
Atmosfera controllata e contaminazione
L'azoto evita l'ossidazione al momento della saldatura, ma non elimina residui o ossidi già presenti sui pin dei componenti passanti stoccati in modo errato. I componenti PTH con reofori ossidati richiedono comunque attenzioni preventive.
Un processo EMS per PTH deve considerare:
- Atmosfera di saldatura: Gestione dell'azoto sulle onde.
- Flussaggio: Erogazione uniforme e corretta scelta del flussante.
- Handling: Controllo dello stoccaggio dei componenti THT per evitare la degradazione della saldabilità dei i reofori.
- Ispezione: Controllo visivo o automatizzato (AOI 3D / AXI) per verificare la forma del menisco e la risalita capillare.
IPC J-STD-001 e IPC-A-610: processo e prodotto
In ambito PTH, la norma IPC-A-610 definisce in modo dettagliato i criteri di accettabilità visiva del giunto (come la percentuale di riempimento del foro metallizzato e la presenza del menisco sia sul lato saldatura che sul lato componenti).
La norma IPC J-STD-001, d'altro canto, definisce i requisiti di processo per realizzare queste connessioni. L'azoto si colloca proprio qui: una variabile tecnologica che supporta il rispetto costante delle specifiche di processo J-STD-001 per garantire la risalita richiesta dalla IPC-A-610.
Oltre l'azoto: il valore di un processo EMS integrato
Un processo PTH strutturato lega tra loro tutte le fasi:
Componenti → Flussaggio →Preriscaldo → Saldatura (Onda) → Ispezione AOI/AXI → Test Functional/ICT
C-LED gestisce processi di assemblaggio elettronico integrati, combinando tecnologie SMT a linee PTH con saldatura ad onda in atmosfera controllata d'azoto, sistemi di ispezione automatizzata e tracciabilità di processo.
Per i prodotti ad alta affidabilità (Industrial, Automotive, Lighting), la qualità del giunto passante non dipende da un singolo fattore, ma dal perfetto bilanciamento di tutte le variabili di linea.
Hai un progetto con componenti passanti (PTH) e requisiti elevati di tenuta meccanica e affidabilità elettrica? Contatta C-LED per definire la strategia produttiva e il processo di saldatura più adatto alle tue schede.
